

Mae siafft yn rhan gyffredin sy'n gorff cylchdroi y mae ei hyd yn gyffredinol yn fwy na'i diamedr. Fe'i defnyddir yn eang mewn amrywiol offer mecanyddol i gefnogi rhannau trawsyrru, trawsyrru torque a dwyn llwythi. Mae rhai rheolau y mae'n rhaid eu dilyn wrth ddelio â rhannau siafft.
Llwybr prosesu sylfaenol y siafft, prif arwyneb prosesu'r rhannau siafft yw'r wyneb allanol a'r arwyneb arbennig cyffredin, felly dylid dewis y dull prosesu mwyaf addas ar gyfer gwahanol lefelau cywirdeb a gofynion garwedd wyneb. Gellir crynhoi'r llwybrau prosesu sylfaenol yn bedwar math.
1. O droi garw i droi lled-orffen, ac yna i orffen llwybr prosesu troi, dyma hefyd y llwybr proses pwysicaf ar gyfer prosesu cylch allanol y nodwydd o rannau siafft deunydd allanol cyffredinol.
2. O peiriannu CNC garw i lled-ddirwypeiriannu CNC, yna i malu garw, ac yn olaf y llwybr prosesu malu dirwy, ar gyfer deunyddiau metel fferrus a gofynion manwl gywir, mae'r gofynion garwedd wyneb yn fach, ac mae angen rhannau caledu, y llwybr prosesu hwn yw'r dewis gorau, oherwydd malu yw'r mwyaf delfrydol yn dilyn - i fyny broses.
3. O'r car gwag i'r car lled-orffen, ac yna i'r car gorffen a char diemwnt, mae'r llwybr prosesu hwn yn cael ei ddefnyddio'n arbennig ar gyfer prosesu deunyddiau metel anfferrus, oherwydd bod caledwch metelau anfferrus yn fach, mae'n mae'n hawdd rhwystro'r bwlch rhwng y gronynnau tywod, ac fel arfer nid yw'r malu yn hawdd i gael y garwedd arwyneb gofynnol, felly mae'n rhaid mabwysiadu'r broses orffen a throi diemwnt; Y llwybr peiriannu terfynol yw o garw i lled-orffen i malu garw a gorffen malu.
4. Yn gorffen, mae'r llwybr hwn yn llwybr prosesu a ddefnyddir yn gyffredin i galedu deunyddiau metel fferrus ac mae angen cywirdeb uchel a garwder arwyneb isel.
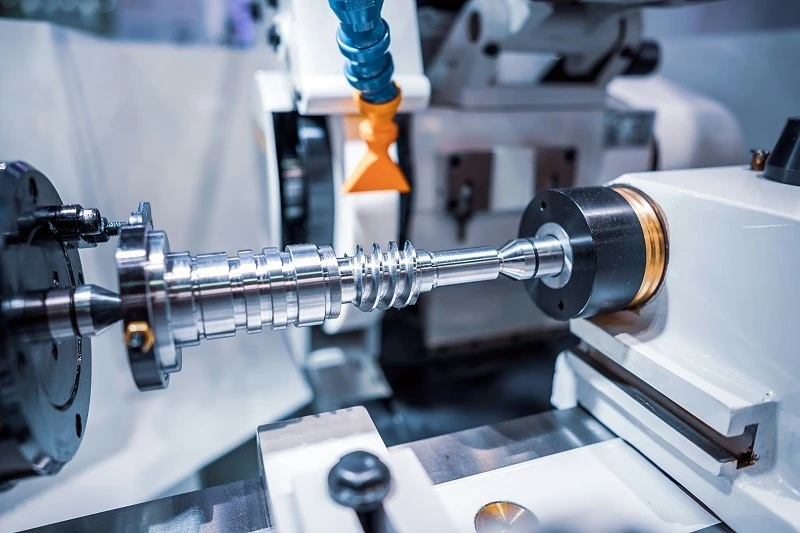
Ail-beiriannu siafftiau
Cyn troi y tu allan i'r siafft, mae ychydig o broses baratoi. Dyma rag-beiriannu'r adran siafft. Y broses baratoi bwysicaf yw sythu. Mae hyn oherwydd bod bylchau gweithleoedd yn aml yn cael eu plygu yn ystod anffurfio yn ystod gweithgynhyrchu, cludo a storio. Er mwyn sicrhau clampio dibynadwy a dosbarthiad unffurf o lwfansau peiriannu, mae gwahanol wasgiau neu beiriannau sythu yn cael eu sythu mewn cyflwr oer.
Safonau lleoli peiriannu siafft
1. Cymerwch dwll canol y darn gwaith fel y cyfeirnod lleoli prosesu. Wrth brosesu rhannau siafft, mae coaxiality pob arwyneb allanol, twll tapr ac arwyneb edau, a'r perpendicularity rhwng yr wyneb diwedd a'r siafft gylchdroi yn arwyddion pwysig o gywirdeb safle. Yn gyffredinol, mae'r arwynebau hyn wedi'u cynllunio i fod yn seiliedig ar linell ganol y siafft a'u gosod gyda thwll y canol i gydymffurfio ag egwyddor cyd-ddigwyddiad datwm.
2. Mae twll y ganolfan nid yn unig yn feincnod lleoli ar gyfer peiriannu CNC, ond hefyd yn feincnod lleoli a safon arolygu ar gyfer peiriannu troi eraill. Mae'r broses brosesu ES yn cydymffurfio ag egwyddor safonau unffurf. Pan fyddant wedi'u lleoli gyda dau dwll canol, gellir peiriannu cylchoedd allanol lluosog ac wynebau diwedd mewn un clampio.
3. Defnyddir y cylch allanol a thwll y ganolfan fel y cyfeirnod lleoli ar gyfer prosesu. Mae'r dull hwn yn effeithiol yn goresgyn diffygion anhyblygedd gwael lleoli twll y ganolfan, yn enwedig wrth beiriannu darn gwaith trymach, gall lleoliad twll y ganolfan achosi ansefydlogrwydd clampio, ac ni all maint y torri fod yn rhy fawr.
4. Defnyddiwch y cylch allanol a thwll y ganolfan fel cyfeiriad lleoli, felly does dim rhaid i chi boeni am y broblem hon. Yn roughing, gall y dull o ddefnyddio wyneb allanol y siafft a thwll y ganolfan fel y cyfeirnod lleoli wrthsefyll torque torri mawr yn y broses beiriannu, a dyma'r dull lleoli a ddefnyddir amlaf ar gyfer rhannau siafft.
Defnyddir dau arwyneb allanol fel cyfeiriadau lleoli peiriannu. Wrth beiriannu twll mewnol y siafft wag, ni ellir defnyddio twll y ganolfan fel y cyfeirnod lleoli, a dylid defnyddio dwy wyneb allanol y siafft fel cyfeirnod lleoli. Wrth beiriannu gwerthyd yr offeryn peiriant, mae dau gyfnodolyn cymorth yn aml yn cael eu defnyddio fel datwm lleoli, a all sicrhau crynoder y twll tapr yn effeithiol o'i gymharu â'r cyfnodolyn cymorth a dileu'r gwall a achosir gan gamlinio'r datwm.
Defnyddir plwg côn gyda thwll canol fel cyfeiriad ar gyfer lleoli peiriannu. Defnyddir y dull hwn yn fwyaf cyffredin ar gyfer peiriannu wyneb allanol siafftiau gwag.
Clampio'r siafft
Rhaid i beiriannu plygiau tapr a siafftiau mandrel tapr fod â chywirdeb peiriannu uchel. Mae twll y ganolfan nid yn unig yn gyfeiriad lleoli ar gyfer hunan-wneud, ond hefyd yn feincnod ar gyfer gorffeniad allanol siafftiau gwag. Rhaid sicrhau'r tapr ar y côn neu'r llawes tapr. Mae ganddo lefel uchel o grynodeb â thwll y canol. Felly, wrth ddewis y dull clampio, dylid cymryd gofal i leihau nifer yr amseroedd gosod y plwg côn, er mwyn lleihau gwall gosod y rhannau dro ar ôl tro. Mewn cynhyrchiad gwirioneddol, ar ôl gosod y plwg côn, yn gyffredinol ni chaiff ei ddadosod na'i ddisodli yng nghanol y broses cyn ei brosesu.